

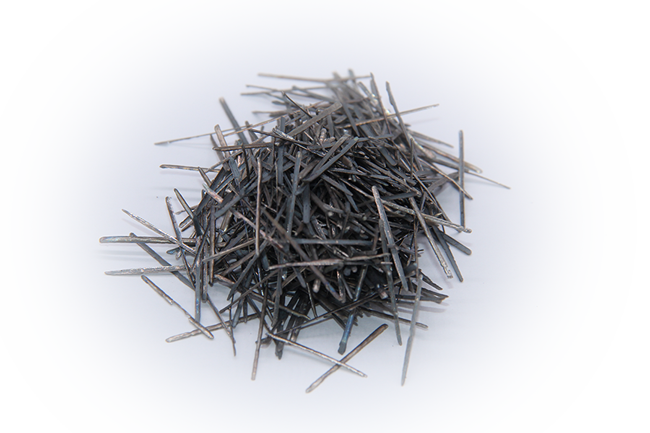
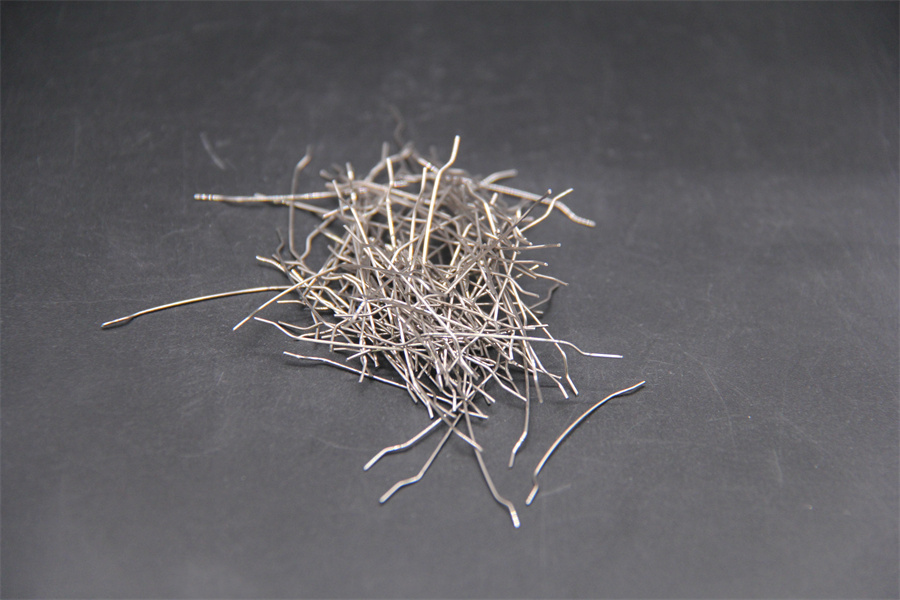
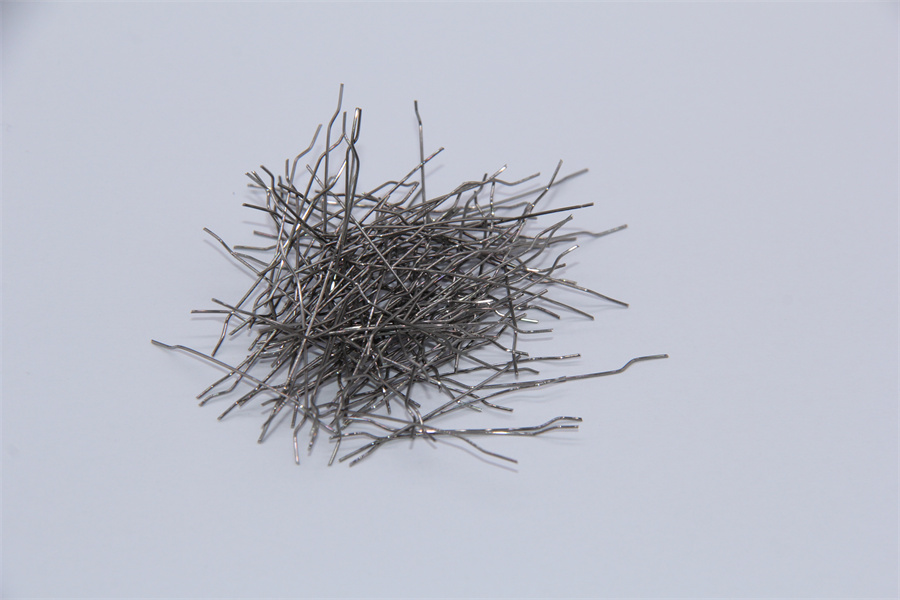
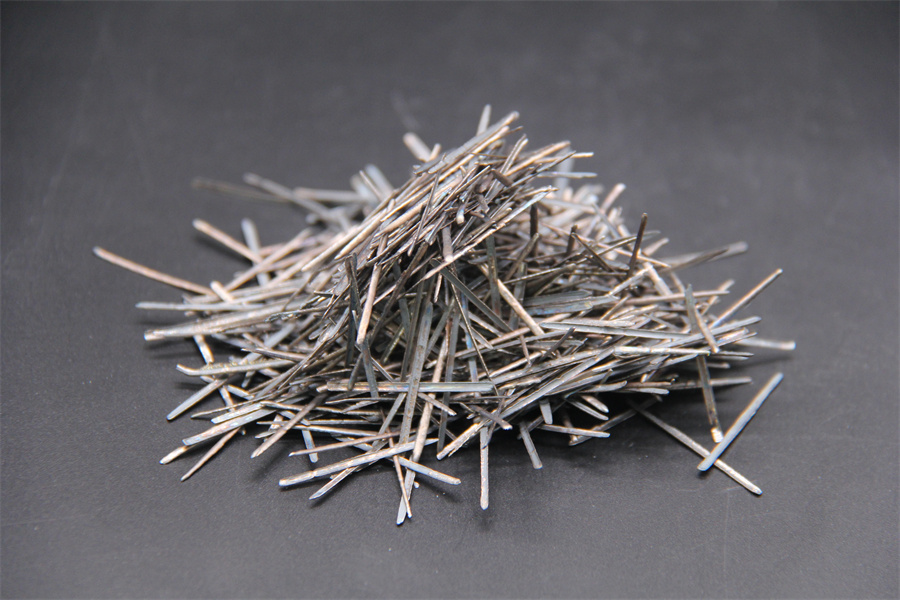
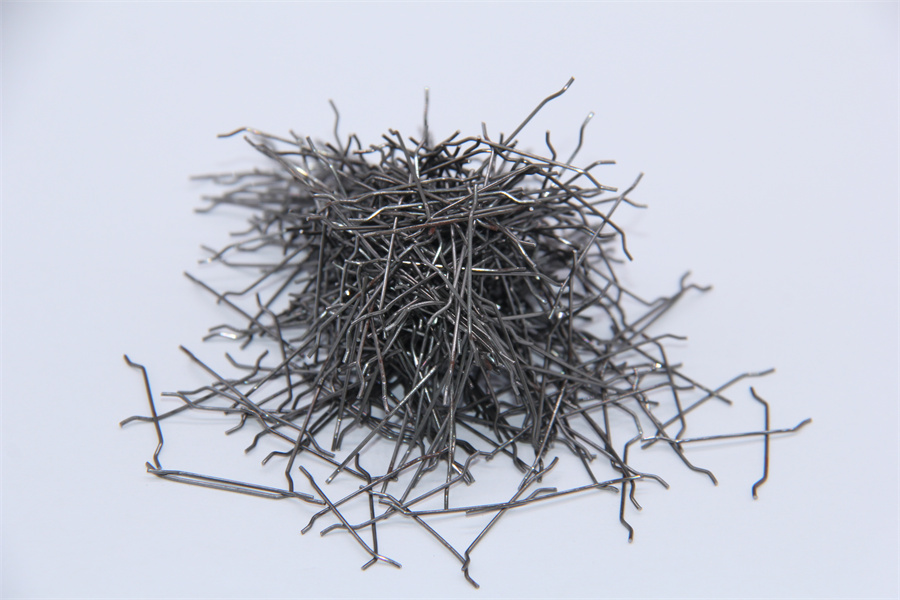
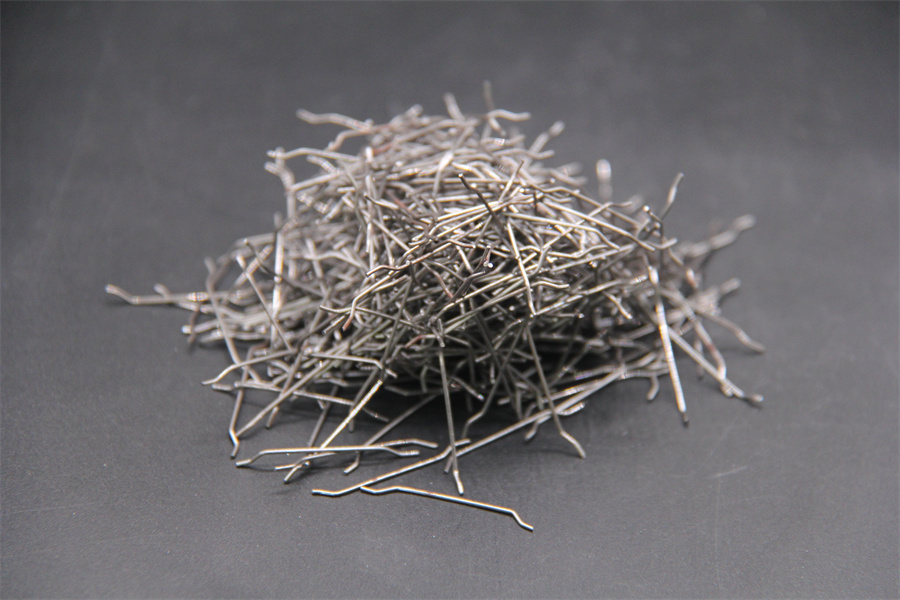
เส้นใยสแตนเลสทนความร้อนแบบดึงหลอม
- เส้นใยเหล็กที่สกัดด้วยการหลอม
- เส้นใยเหล็ก
- เส้นใยสแตนเลส
คำอธิบายโดยย่อ
องค์ประกอบทางเคมี
| รหัส | ปริมาณสารเคมี (%) | |||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 | |
คุณสมบัติทางกายภาพ เชิงกล และการกัดกร่อนที่อุณหภูมิสูง
| ประสิทธิภาพ (โลหะผสม) | 310 | 304 | 430 | 446 |
| ช่วงจุดหลอมเหลว ℃ | 1400-1450 | 1400-1425 | 1425-1510 | 1425-1510 |
| ค่าโมดูลัสความยืดหยุ่นที่อุณหภูมิ 870℃ | 12.4 | 12.4 | 8.27 | 9.65 |
| ความแข็งแรงดึงที่อุณหภูมิ 870℃ | 152 | 124 | 46.9 | 52.7 |
| ค่าโมดูลัสการขยายตัวที่ 870℃ | 18.58 | 20.15 | 13.68 | 13.14 |
| ค่าการนำไฟฟ้าที่ 500℃ w/mk | 18.7 | 21.5 | 24.4 | 24.4 |
| แรงโน้มถ่วงที่อุณหภูมิปกติ g/cm³ | 8 | 8 | 7.8 | 7.5 |
| การลดน้ำหนักหลังจาก 1000 ชั่วโมงของการออกซิเดชันแบบวงจร % | 13 | 70(100ชม.) | 70(100ชม.) | 4 |
| การเปลี่ยนแปลงอุณหภูมิอากาศอย่างรวดเร็ว อุณหภูมิออกซิเดชัน ℃ | 1035 | 870 | 870 | 1175 |
| 1150 | 925 | 815 | 1095 | |
| อัตราการกัดกร่อนในหน่วย H2S มิล/ปี | 100 | 200 | 200 | 100 |
| อุณหภูมิสูงสุดที่แนะนำใน SO2 | 1050 | 800 | 800 | 1025 |
| อัตราการกัดกร่อนในก๊าซธรรมชาติที่อุณหภูมิ 815℃ ล้านหน่วยต่อปี | 3 | 12 | 4 | |
| อัตราการกัดกร่อนในก๊าซถ่านหินที่อุณหภูมิ 982℃ ล้านหน่วยต่อปี | 25 | 225 | 236 | 14 |
| อัตราการเกิดไนไตรเดชันในแอมโมเนียปราศจากน้ำที่อุณหภูมิ 525 ℃ (ล้านลิตร/ปี) | 55 | 80 | <304#>446# | 175 |
| อัตราการกัดกร่อนใน CH2 ที่อุณหภูมิ 454 ℃ (ล้าน/ปี) | 2.3 | 48 | 21.9 | 8.7 |
| การเพิ่มขึ้นของคาร์บอนในโลหะผสมที่อุณหภูมิ 982℃ เป็นเวลา 25 ชั่วโมง จำนวน 40 รอบ (%) | 0.02 | 1.4 | 1.03 | 0.07 |
| รหัส | ||||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 |
วัตถุดิบและกระบวนการผลิต
วัตถุดิบหลักคือแท่งเหล็กสแตนเลส โดยใช้เตาไฟฟ้าหลอมแท่งเหล็กสแตนเลสจนกลายเป็นเหล็กเหลวที่อุณหภูมิ 1500 ~ 1600 ℃ จากนั้นใช้ล้อเหล็กที่หมุนด้วยความเร็วสูงและมีร่องเพื่อดึงเหล็กหลอมเหลวออกมาเป็นเส้นลวดตามความต้องการเฉพาะของลูกค้า เมื่อเหล็กหลอมเหลวถึงระดับผิวของล้อ เหล็กหลอมเหลวจะถูกพัดออกมาทางร่องด้วยแรงเหวี่ยงหนีศูนย์กลางด้วยความเร็วสูงมาก พร้อมกับการขึ้นรูปด้วยการระบายความร้อน ล้อหลอมเหลวที่เติมน้ำจะช่วยรักษาความเร็วในการระบายความร้อน วิธีการผลิตนี้สะดวกและมีประสิทธิภาพมากขึ้นในการผลิตเส้นใยเหล็กที่มีวัสดุและขนาดแตกต่างกัน
แอปพลิเคชัน
การเติมเส้นใยสแตนเลสทนความร้อนลงในวัสดุทนไฟอสัณฐาน (วัสดุหล่อ วัสดุพลาสติก และวัสดุอัดแน่น) จะเปลี่ยนการกระจายความเค้นภายในของวัสดุทนไฟ ป้องกันการล1ามของรอยแตก เปลี่ยนกลไกการแตกหักแบบเปราะของวัสดุทนไฟให้เป็นการแตกหักแบบยืดหยุ่น และปรับปรุงประสิทธิภาพของวัสดุทนไฟได้อย่างมีนัยสำคัญ
พื้นที่ใช้งาน: ส่วนบนของเตาหลอม, หัวเตา, ประตูเตาหลอม, อิฐหัวเผา, ร่องเทโลหะด้านล่าง, ผนังกั้นไฟของเตาหลอมแบบวงแหวน, ฝาครอบเตาหลอมแบบแช่, ซีลทราย, ฝาครอบทัพพีกลาง, บริเวณสามเหลี่ยมของเตาหลอมไฟฟ้า, วัสดุบุภายในทัพพีโลหะร้อน, ปืนพ่นสำหรับงานกลั่นภายนอก, ฝาครอบร่องโลหะร้อน, แผ่นกั้นตะกรัน, วัสดุบุภายในเตาหลอมเหล็กชนิดต่างๆ, ประตูเตาโค้กกิ้ง เป็นต้น
คุณสมบัติ
กระบวนการผลิตสั้นและให้ผลลัพธ์การผสมโลหะที่ดี
(2) กระบวนการดับเย็นอย่างรวดเร็วทำให้เส้นใยเหล็กมีโครงสร้างไมโครคริสตัลไลน์และมีความแข็งแรงและความเหนียวสูง
(3) หน้าตัดของเส้นใยมีรูปร่างคล้ายพระจันทร์เสี้ยวไม่สม่ำเสมอ พื้นผิวมีลักษณะขรุขระตามธรรมชาติ และมีการยึดเกาะที่แข็งแรงกับเมทริกซ์ทนไฟ
(4) มีความแข็งแรงที่อุณหภูมิสูงและทนต่อการกัดกร่อนที่อุณหภูมิสูงได้ดี
-
อลูมินาหลอมเหลวกึ่งเปราะบาง กำลังถูกใช้งานอย่างแพร่หลายในด้าน...
-
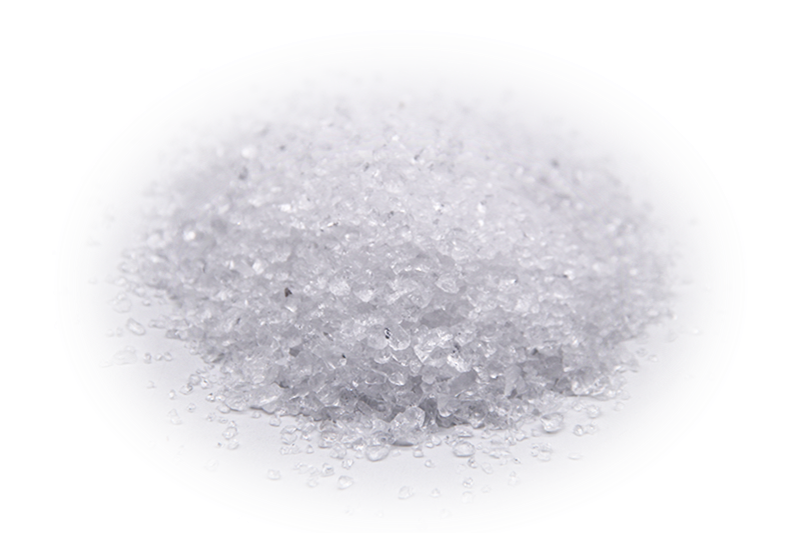
ซิลิกาหลอมเหลว มีคุณสมบัติทางความร้อนและเคมีที่ยอดเยี่ยม...
-
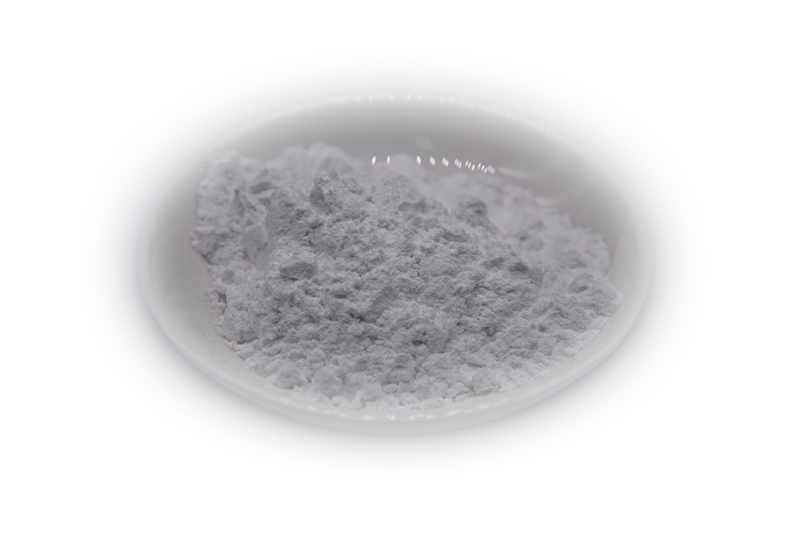
อะลูมินาชนิดรีแอคทีฟ มีความบริสุทธิ์สูง และมีคุณสมบัติทางอนุภาคที่ดี...
-
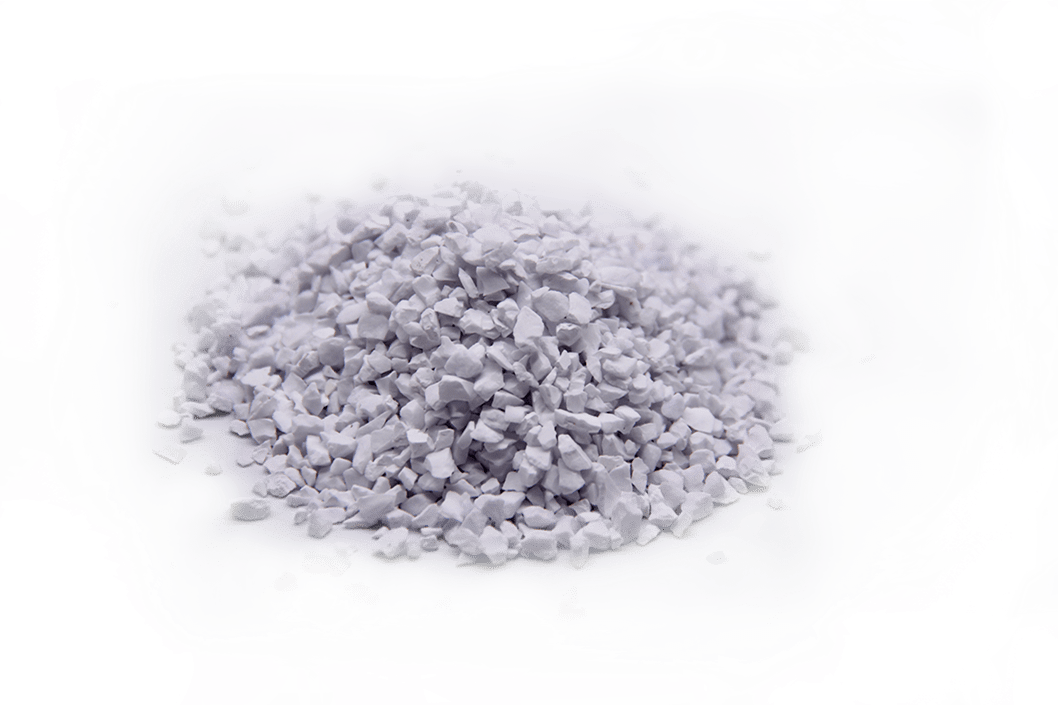
รักษาระดับปริมาตรได้ดี และทนต่อการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน...
-
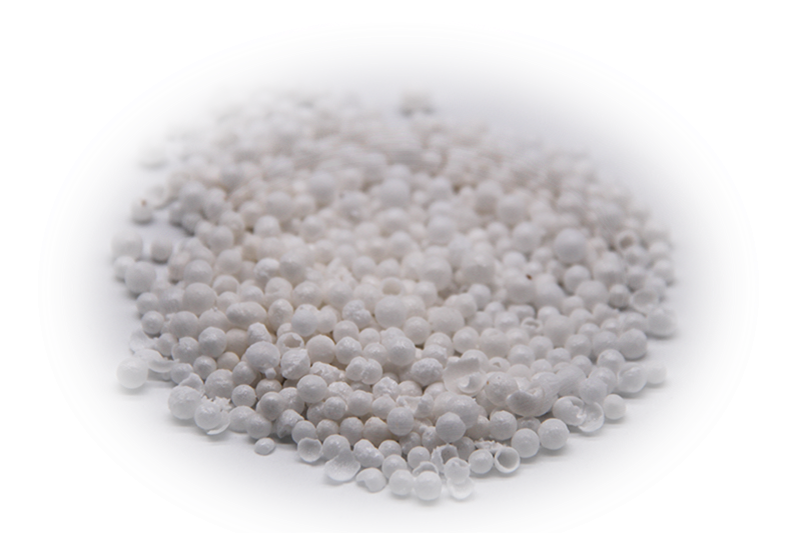
วัสดุทนไฟแบบอัดเม็ดอลูมินาแบบฟองอากาศ...
-

อลูมินาเซอร์โคเนียผสม, Az-25, Az-40